


Automatic Hydraulic Cylinder Narrow Gap Welding Machine manufacturers

Automatic Hydraulic Cylinder Narrow Gap Welding Machine suppliers

Automatic Hydraulic Cylinder Narrow Gap Welding Machine factory

Automatic Hydraulic Cylinder Narrow Gap Welding Machine best
Automatic Hydraulic Cylinder Narrow Gap Welding Machine high quality
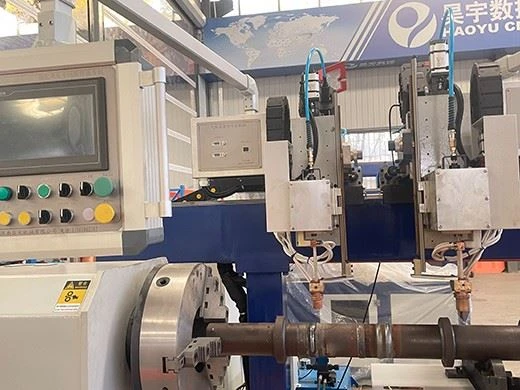
Magni Awtomatiċi tal-Iwweldjar b'Gap Dejqa taċ-Ċilindru Idrawliku
Prinċipalment użat għall-iwweldjar ta 'spazji dojoq fi btieti taċ-ċilindri idrawliċi, b'formazzjoni uniformi ta' weldjatura, u effiċjenza għolja u awtomazzjoni fil-proċess ta 'produzzjoni.
Deskrizzjoni
Magni tal-iwweldjar b'distakk dejjaq taċ-ċilindru idrawliku awtomatiku

I. Karatteristiċi ewlenin
- Torċa tal-iwweldjar hija ffissata waqt li l-biċċa tax-xogħol iddur. Il-pożizzjoni tal-iwweldjar hija orizzontali. Is-sodda hija ta 'struttura wweldjata u tgħaddi minn trattament ġenerali ta' tisħin u ttemprar.
- Torċa tal-iwweldjar u tailstock pnewmatiku jistgħu jiġu aġġustati lonġitudinali u aġġustament wara l-lockedafter.
- Biċċa tax-xogħol hija pożizzjonata minn chuck, pnewmatikament top clamped, rotatessynchronously Rack tagħbija u ħatt doppju huwa underneath.Workpiece jdur bir-regolazzjoni tal-veloċità servo AC, stepless aġġustat, improvingreliability.
II.Parametru tekniku
|
Veloċità ta 'rotazzjoni |
0-2 r/min, regolazzjoni tal-veloċità stepless |
|
Kurrent tal-iwweldjar |
60-500 A, ċiklu ta 'dazju ta' 60%. |
|
Vultaġġ tal-iwweldjar |
16-40V |
|
Puplesija tal-irfigħ tat-torċa |
100mm |
|
Torċa xellug-leminija |
100mm |
|
L-angolu tat-torċa aġġusta |
25 grad -60 grad |
|
Arja kkompressata |
0.4-0.6 MPa |
|
Puplesija oxxillanti tat-torċa |
0-40mm |
|
Frekwenza tal-oxxillazzjoni tat-torċa |
0-30 darba / min |
|
Ħin tar-residenza tat-torċ fuq iż-żewġ naħat |
0-10 S |
|
Ħin tar-residenza tat-torċa fin-nofs |
0-10 S |
|
It-tmigħ pnewmatiku tat-torċa |
200mm |
|
Tmigħ pnewmatiku tat-tail stock |
150mm |
|
Dijametru applikabbli tal-biċċa tax-xogħol |
80-300mm |
|
Tul tal-biċċa tax-xogħol applikabbli |
300-2000mm |
PS: Il-parametri jistgħu jinbidlu, u aħna se niżviluppaw pjan ta 'wweldjar adattat ibbażat fuq il-ħtiġijiet tal-klijenti.
III.Immaġini dettaljati
1.It-tailstock pnewmatiku juża sistema pnewmatika biex tipprovdi forza ta 'ikklampjar stabbli u aġġustabbli, li tiżgura li l-kanna taċ-ċilindru jew biċċa tax-xogħol ċilindrika twila oħra tibqa' allinjata u mwaħħla b'mod preċiż waqt l-iwweldjar, tnaqqas id-deformazzjoni u l-offset, u b'hekk tiżgura formazzjoni ta '-preċiżjoni għolja u -kwalità għolja f'iwweldjar dejjaq. Iwweldjar ta'-kwalità, effiċjenti u bla difetti-; Il-funzjoni tal-qalba tal-appoġġ hija li tappoġġja u tpoġġi b'mod preċiż u stabbli l-kanna taċ-ċilindru li għandha tiġi wweldjata, u tiżgura li żżomm il-pożizzjoni relattiva korretta mal-pistola tal-welding, u b'hekk tiżgura l-istabbiltà tal-proċess tal-iwweldjar u l-kwalità tal-formazzjoni tal-weldjatura.

2.Il-mekkaniżmu ta 'tbandil tal-wajer-, ikkontrollat minn mutur servo, jippermetti li t-torċ tal-iwweldjar jitbandal lateralment tul trajettorja ssettjata minn qabel, iwessa' b'mod effettiv il-weldjatura, itejjeb id-distribuzzjoni tal-input tas-sħana, u jippromwovi fużjoni sħiħa bejn il-metall bażiku u l-metall tal-mili. Dan il-mekkaniżmu mhux biss itejjeb il-kwalità tal-formazzjoni tal-weldjatura u jnaqqas id-difetti bħal penetrazzjoni undercut u mhux kompluta, iżda jadatta wkoll għar-rekwiżiti tal-iwweldjar ta 'tamfrin kumplessi, u jsaħħaħ b'mod sinifikanti l-istabbiltà u l-adattabilità tal-proċess tal-iwweldjar.

3.It-torċ tat-tisħin użata mal-magna tal-iwweldjar tintuża primarjament għat-tisħin minn qabel tal-biċċa tax-xogħol qabel l-iwweldjar. Billi ssaħħan minn qabel iż-żona li għandha tiġi wweldjata b'mod uniformi u kontrollabbli, l-umdità u l-umdità li jistgħu jiġu adsorbiti fuq il-wiċċ tal-azzar jew ġewwa ċ-ċanfrin jistgħu jitneħħew b'mod effettiv, u b'hekk tiġi evitata l-porożità kkawżata mill-evaporazzjoni istantanja tal-fwar tal-ilma matul il-proċess tal-iwweldjar.


4.Core:Tipikament juża PLC (Kontrollur Loġiku Programmabbli) bħala ċ-ċentru tal-kontroll.
Interface tal-Bniedem -Machine Interface (HMI): Mgħammar b'touchscreen għall-issettjar tal-parametri tal-iwweldjar (kurrent, vultaġġ, veloċità tal-iwweldjar), veloċità tal-pożizzjonatur, pożizzjonijiet tal-bidu/tmiem tal-iwweldjar, eċċ.
Funzjonijiet: Awtomatizza l-proċess kollu tal-iwweldjar, inkluż l-ikklampjar tal-biċċa tax-xogħol, rotazzjoni, bidu/waqfien tat-torċ tal-iwweldjar, u bdil tal-parametri tal-iwweldjar.

5.Push-wire feeder tat-tip jaħdem b'mod stabbli. Il-magna hija b'vultaġġ għoli ta 'wweldjar u prestazzjoni ta' tmigħ tal-wajer bil-mod, li tiggarantixxi t-tqabbid tal-ark affidabbli. Il-magna hija wkoll b'vultaġġ baxx ta 'wweldjar u kurrent baxx ta' wweldjar għall-mili tal-crater.

IV.Vedio għar-referenza tiegħek
Magni tal-iwweldjar b'distakk dejjaq taċ-ċilindru idrawliku awtomatiku
It-tags Popolari: ċilindru idrawliku awtomatiku magna tal-welding b'distakk dejjaq, iċ-Ċina, manifatturi, fornituri, fabbrika
Ibgħat l-inkjesta
Tista 'Tħobb ukoll
-

Magni tal-Iwweldjar Awtomatiku tal-Port taż-Żejt taċ...
-

Ħames -assi CNC Magni tal-Iwweldjar Awtomatiku
-

Magni tal-Iwweldjar tal-Ħjata tal-Ħjata taż-Żennuna ...
-

CNC Ħames -Magni Awtomatiċi tal-Iwweldjar taċ-Ċilind...
-

Torch Rotarty Welding Machine Għall-Port taż-Żejt ta...
-

Magni tal-Assemblea tal-Piston Rod